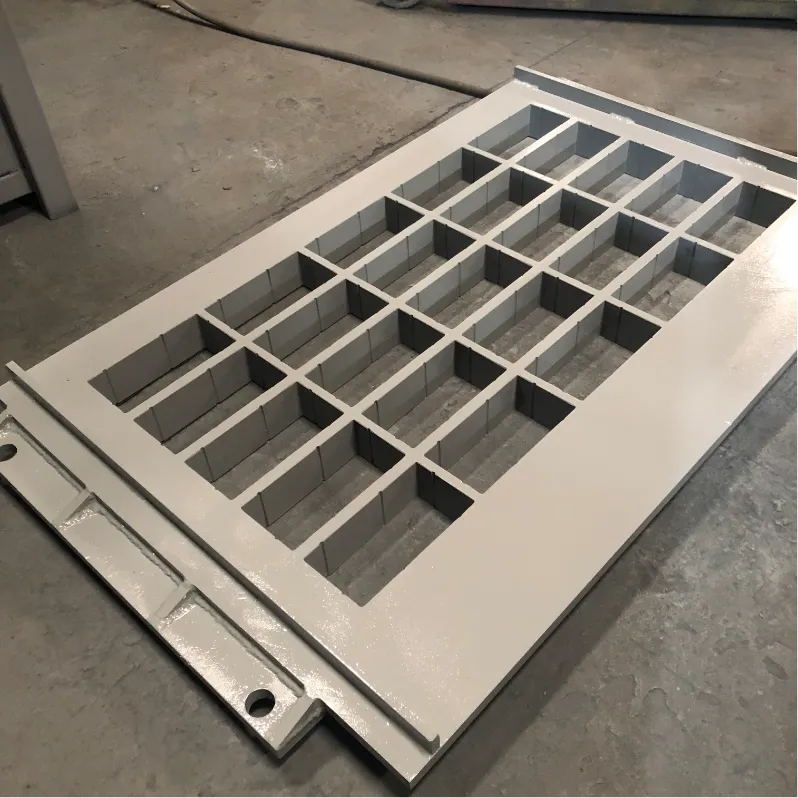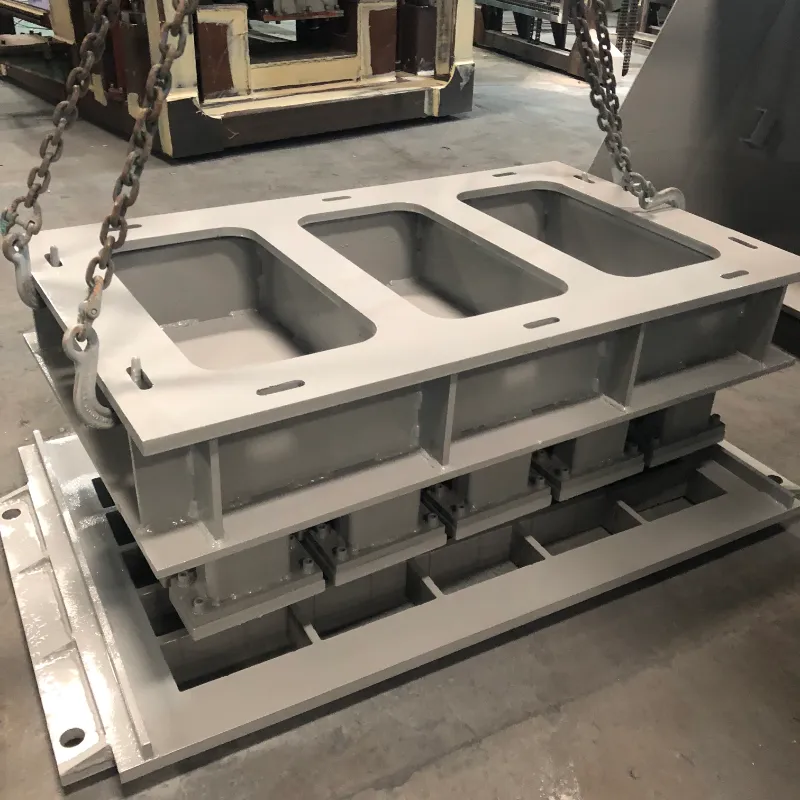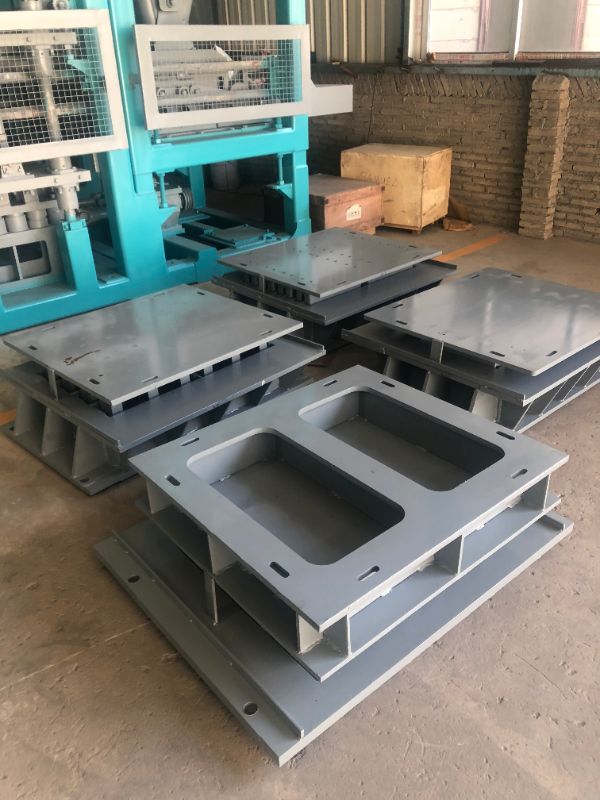
ສໍາລັບສີມັງຕັນຜູ້ຜະລິດ, ຂັ້ນຕອນ demolding ແມ່ນບ່ອນທີ່ຜົນຜະລິດແລະຄຸນນະພາບຜະລິດຕະພັນຢືນຫຼືຫຼຸດລົງ. ເມື່ອແຜ່ນຊີມັງ, ຮອຍແຕກ, ຫຼືພື້ນຜິວມີຂໍ້ບົກພ່ອງໃນລະຫວ່າງການເຮັດການຜະລິດ, ຄ່າໃຊ້ຈ່າຍໃນເວລາຢຸດ, ສິ່ງເສດເຫຼືອ, ແລະຜະລິດຕະພັນທີ່ຖືກປະຕິເສດຈະສະສົມຢ່າງໄວວາ. ການເຂົ້າໃຈສາເຫດຂອງບັນຫາທົ່ວໄປເຫຼົ່ານີ້ - ແລະການຮູ້ວິທີການແກ້ໄຂ - ເປັນສິ່ງຈໍາເປັນສໍາລັບການຮັກສາສາຍການຜະລິດທີ່ມີປະສິດທິພາບ.
ທີ່ Fujian Unik Mold Technology Co., Ltd., ພວກເຮົາໄດ້ຮັບການວິສະວະກໍາ molds ສີມັງທີ່ມີປະສິດຕິພາບສູງນັບຕັ້ງແຕ່ 2010. ແຕ້ມຈາກປະສົບການຂອງພວກເຮົາໃຫ້ບໍລິການ 28 ຕະຫຼາດສົ່ງອອກ, ນີ້ແມ່ນຄໍາແນະນໍາການປະຕິບັດການແກ້ໄຂບັນຫາ demolding ເລື້ອຍໆຫຼາຍທີ່ສຸດ.
ການຕິດຂັດແມ່ນຫນຶ່ງໃນບັນຫາທົ່ວໄປທີ່ສຸດແລະຄວາມອຸກອັ່ງໃນການຜະລິດຊີມັງ. ມັນຊ້າລົງຮອບວຽນ, ທໍາລາຍທັງ mold ແລະຜະລິດຕະພັນ, ແລະສາມາດເຮັດໃຫ້ສາຍຢຸດ.
ສາເຫດທີ່ເປັນໄປໄດ້:
ການນຳໃຊ້ນ້ຳມັນບໍ່ພຽງພໍ ຫຼື ບໍ່ສະໝ່ຳສະເໝີ
ຕົວແທນການປ່ອຍຄຸນນະພາບຕ່ໍາທີ່ບໍ່ກົງກັບປະເພດຊີມັງ
ພື້ນຜິວຄາງກະໄຕສວມໃສ່ສ້າງຈຸດ friction
ໄລຍະເວລາຂອງການຕິດຕັ້ງທີ່ບໍ່ຖືກຕ້ອງ - ບໍ່ວ່າໄວເກີນໄປ ຫຼືຊ້າເກີນໄປ
ການປະສົມສີມັງແຂງ, ເຮັດວຽກຕໍ່າ
ວິທີແກ້ໄຂ:
ທາບາງໆ, ແມ້ແຕ່ຊັ້ນຂອງນໍ້າມັນທີ່ປ່ອຍອອກມາແບບມືອາຊີບໃຫ້ທົ່ວທຸກດ້ານ
ຂັດຮູແມ່ພິມຄືນໃໝ່ເພື່ອຟື້ນຟູຜິວທີ່ລຽບນຽນ (UNIK ແນະນຳ Ra 1.6)
ຮັກສາເວລາ demoulding ສອດຄ່ອງ, ເຫມາະສົມທີ່ສຸດ 10-15 ວິນາທີຫຼັງຈາກການສັ່ນສະເທືອນ
ປັບການປະສົມສີມັງຂອງທ່ານເພື່ອປັບປຸງການໄຫຼເຂົ້າແລະຫຼຸດຜ່ອນຄວາມຫນຽວ
ຮູທາງອາກາດຢູ່ດ້ານຂອງທ່ອນໄມ້ສໍາເລັດຮູບແມ່ນຫຼາຍກ່ວາຄວາມກັງວົນຂອງເຄື່ອງສໍາອາງ - ພວກເຂົາສາມາດປະນີປະນອມຄວາມສົມບູນຂອງໂຄງສ້າງ.
ສາເຫດທີ່ເປັນໄປໄດ້:
ການສັ່ນສະເທືອນບໍ່ພຽງພໍ, ປ້ອງກັນບໍ່ໃຫ້ອາກາດຕິດຢູ່ຈາກການຫລົບຫນີ
ຄອນກຣີດທີ່ມີຄວາມຫນືດເກີນໄປທີ່ຈະດັກຈັບຟອງອາກາດ
ການແຜ່ກະຈາຍການໃຫ້ອາຫານທີ່ບໍ່ດີ, ປ່ອຍໃຫ້ຊ່ອງຫວ່າງຢູ່ໃນຮູ
ການນໍາໃຊ້ຂອງຕົວແທນປ່ອຍນ້ໍາມັນທີ່ສາມາດດັກອາກາດຢູ່ໃນຫນ້າດິນ mold ໄດ້
ວິທີແກ້ໄຂ:
ປັບຄວາມຖີ່ການສັ່ນສະເທືອນຄືນໃໝ່ໃຫ້ຢູ່ໃນລະດັບ 50–60 Hz ທີ່ແນະນຳ
ປັບປຸງຄວາມຄ່ອງຕົວຂອງຊີມັງໂດຍການປັບການອອກແບບປະສົມຫຼືເພີ່ມພາດສະຕິກ
ຮັບປະກັນການໃຫ້ອາຫານຄົບທຸກຊ່ອງຄອດ
ພິຈາລະນານໍາໃຊ້ຕົວແທນການປ່ອຍນ້ໍາ, ເຊິ່ງໄດ້ສະແດງໃຫ້ເຫັນວ່າມີຄຸນນະພາບຂອງຫນ້າດິນທີ່ດີກວ່າທາງເລືອກທີ່ມີນ້ໍາມັນ
ທ່ອນໄມ້ທີ່ມີຮອຍແຕກແມ່ນການສູນເສຍວັດຖຸ ແລະແຮງງານໂດຍກົງ.
ສາເຫດທີ່ເປັນໄປໄດ້:
ການປະສົມແມ່ນແຫ້ງເກີນໄປ, ຫຼຸດຜ່ອນຄວາມເຂັ້ມແຂງສີຂຽວ
ໄລຍະເວລາການປິ່ນປົວບໍ່ພຽງພໍກ່ອນທີ່ຈະ demolding
ການສັ່ນສະເທືອນທີ່ບໍ່ເໝາະສົມ—ບໍ່ວ່າຈະຕໍ່າເກີນໄປ ຫຼືສູງເກີນໄປ
ຄວາມກົດດັນກົນຈັກຈາກການຕິດໃນລະຫວ່າງການ demolding
ການປ່ຽນແປງອຸນຫະພູມກະທັນຫັນຫຼັງຈາກການຜະລິດ
ວິທີແກ້ໄຂ:
ເພີ່ມປະລິມານນ້ໍາຫຼືເພີ່ມ plasticizer ເຂົ້າໄປໃນເຄື່ອງປະສົມ
ຂະຫຍາຍເວລາການບໍາບັດເປັນ 24-48 ຊົ່ວໂມງກ່ອນທີ່ຈະຖອດອອກ
ປັບການສັ່ນສະເທືອນກັບຄວາມຖີ່ທີ່ຖືກຕ້ອງສໍາລັບຂະຫນາດແລະຮູບຮ່າງສະເພາະຂອງທ່ານ
ຮັບປະກັນການຫຼໍ່ລື່ນທີ່ລຽບ ແລະມີການຫຼໍ່ລື່ນຕາມໂກນທີ່ເໝາະສົມເພື່ອປ້ອງກັນການຕິດ
ການສໍາເລັດຮູບພື້ນຜິວທີ່ຫຍາບຄາຍມີຜົນກະທົບທັງຄວາມງາມແລະການຂາຍ.
ສາເຫດທີ່ເປັນໄປໄດ້:
ຜິວໜັງຢູ່ຕາມໂກນເປື່ອຍ ຫຼື ມີຮອຍຂີດຂ່ວນ
ຊີມັງແຫ້ງທີ່ຕົກຄ້າງຢູ່ໃນແມ່ພິມຈາກຮອບທີ່ຜ່ານມາ
ນ້ຳມັນອອກຄຸນນະພາບບໍ່ດີ
ປະສົມຊີມັງເກີນແຫ້ງ
ວິທີແກ້ໄຂ:
ຂັດຝາຝາກະເປົ໋າຄືນໃໝ່ເພື່ອຟື້ນຟູສະພາບຜິວທີ່ລຽບນຽນ
ເຮັດຄວາມສະອາດ mold ທັນທີຫຼັງຈາກການປ່ຽນແຕ່ລະຄັ້ງເພື່ອປ້ອງກັນການສ້າງຊີມັງ
ໃຊ້ຕົວປ່ອຍທີ່ເຫມາະສົມ (ຫຼີກເວັ້ນການໃຊ້ກາຊວນຫຼືສານທົດແທນອື່ນໆ)
ເພີ່ມອັດຕາສ່ວນຂອງດິນຊາຍລະອຽດ ຫຼືປັບອັດຕາສ່ວນນໍ້າ-ຊີມັງ
ຄວາມເສຍຫາຍຂອງແຄມແລະມຸມຂອງທ່ອນໄມ້ມັກຈະເປັນສັນຍານຂອງຄວາມກົດດັນກົນຈັກໃນລະຫວ່າງການ demolding.
ສາເຫດທີ່ເປັນໄປໄດ້:
ມຸມປາກເປື່ອຍ ຫຼືເສຍຫາຍ
ການຖອດອອກຍາກເນື່ອງຈາກການປະສົມຫນຽວ
ການສັ່ນສະເທືອນຫຼາຍເກີນໄປເຮັດໃຫ້ເກີດຄວາມອ່ອນແອຂອງຂອບ
ການປິ່ນປົວບໍ່ຖືກຕ້ອງ ຫຼືເຮັດໃຫ້ແຫ້ງໄວເກີນໄປ
ວິທີແກ້ໄຂ:
ສ້ອມແປງຫຼືປ່ຽນແປງຊ່ອງສຽບທີ່ເສຍຫາຍ
ທານໍ້າມັນໃຫ້ທົ່ວທຸກດ້ານ
ດຸ່ນດ່ຽງການສັ່ນສະເທືອນເພື່ອຫຼີກເວັ້ນການບີບອັດເກີນ
ຮັກສາສະພາບການປິ່ນປົວໃຫ້ຄົງທີ່ແລະຮົ່ມ
ນ້ຳຕາຈຸນລະພາກ ແລະ ການປ່ຽນສີເປັນສີເທົາສາມາດປະກົດຢູ່ພື້ນຜິວບ໋ອກ, ໂດຍສະເພາະຜົນກະທົບຕໍ່ຜະລິດຕະພັນຊັ້ນນຳທີ່ມີລັກສະນະສຳຄັນ.
ສາເຫດທີ່ເປັນໄປໄດ້:
ການຍຶດຕິດລະຫວ່າງສີມັງແລະພື້ນຜິວ molding ໃນລະຫວ່າງການ demolding, ເອີ້ນວ່າ "tampershoe adhesion"
ການສ້າງ "ດອກໄມ້" ໃນທ່ອນໄມ້ທີ່ເຮັດດ້ວຍຊີມັງສີຂາວ
ວິທີແກ້ໄຂ:
ເພີ່ມປະສິດທິພາບໄລຍະເວລາ demolding ແລະຄໍາຮ້ອງສະຫມັກຕົວແທນປ່ອຍ
ສໍາລັບຜະລິດຕະພັນຊີມັງສີຂາວ, ລະມັດລະວັງຄວບຄຸມສະພາບການປິ່ນປົວແລະການປ່ອຍຕົວແທນເພື່ອປ້ອງກັນການສ້າງດອກໄມ້
ຂະຫນາດຕັນທີ່ບໍ່ສອດຄ່ອງຊີ້ໃຫ້ເຫັນບັນຫາກັບຄວາມຫມັ້ນຄົງຂອງ mold ຫຼືການຈັດຕໍາແຫນ່ງເຄື່ອງຈັກ.
ສາເຫດທີ່ເປັນໄປໄດ້:
ການຜິດປົກກະຕິຂອງກອບ mold ຈາກຄວາມເຫນື່ອຍລ້າຂອງການສັ່ນສະເທືອນໃນໄລຍະຍາວ
ໜິ້ວວ່າງ ຫຼືຊ່ອງສຽບໃສ່ຊ່ອງບໍ່ຖືກ
ຄວາມບໍ່ສົມດຸນການສັ່ນສະເທືອນຂອງເຄື່ອງຈັກ
ການໃຫ້ອາຫານທີ່ບໍ່ສະ ເໝີ ພາບຫຼືການປະສົມທີ່ບໍ່ສອດຄ່ອງ
ວິທີແກ້ໄຂ:
ຮັດບານປະຕູທັງໝົດໃຫ້ແໜ້ນໂດຍໃຊ້ປະແຈແຮງບິດ ເພື່ອຮັບປະກັນຄວາມສອດຄ່ອງທີ່ຖືກຕ້ອງ
ກວດເບິ່ງ pins ການຈັດຕໍາແຫນ່ງແລະທົດແທນການໃດໆທີ່ສວມໃສ່
ປັບມໍເຕີສັ່ນສະເທືອນເພື່ອຄວາມສົມດຸນ
ມາດຕະຖານການໃຫ້ອາຫານແລະປະສົມຄວາມສອດຄ່ອງ

ບັນຫາ demolding ຫຼາຍສາມາດປ້ອງກັນໄດ້ໂດຍຜ່ານການອອກແບບ mold ທີ່ເຫມາະສົມແລະການຄັດເລືອກວັດສະດຸ:
ມຸມຮ່າງ: ການເໜັງຕີງໃຫ້ເໝາະສົມກັບຝາປາກຊ່ອງແມ່ນຈຳເປັນສຳລັບການຖອດອອກຢ່າງສະອາດ. ຖ້າບໍ່ມີມັນ, ຕັນຈະຕິດໂດຍບໍ່ຄໍານຶງເຖິງຄຸນນະພາບຂອງຕົວແທນການປ່ອຍ.
Corner Radius: ມຸມແຫຼມ 90 ອົງສາແມ່ນຈຸດຄວາມກົດດັນທີ່ເກີດການແຕກ. UNIK ອອກແບບລວມເອົາມຸມ radiused 3-5mm ເພື່ອຫຼຸດຜ່ອນຄວາມເສຍຫາຍຂອງຂອບ.
ການສໍາເລັດຮູບດ້ານ: ພື້ນຜິວເປັນໂກນສະເນຍ (Ra 1.6) ຫຼຸດຜ່ອນການ friction ແລະປັບປຸງປະສິດທິພາບ demolding ໄດ້ເຖິງ 30%.
ການປິ່ນປົວຄວາມຮ້ອນ: carburizing ທີ່ເຫມາະສົມບັນລຸຄວາມແຂງຂອງຫນ້າດິນຂອງ HRC58-62 ໃນຂະນະທີ່ຮັກສາຄວາມທົນທານຫຼັກ, ຫຼຸດຜ່ອນການສວມໃສ່ທີ່ນໍາໄປສູ່ການຕິດ.
ເຫຼັກເກຣດ: ການໃຊ້ວັດສະດຸເກຣດສູງເຊັ່ນ: 42CrMo ຫຼືເຫຼັກເກຣດທີ່ເຮັດດ້ວຍເຄື່ອງມືເຮັດໃຫ້ແມ່ພິມຮັກສາຮູບຮ່າງ ແລະຄຸນນະພາບຂອງພື້ນຜິວໄດ້ຕະຫຼອດ 80,000–100,000 ຮອບ.
ບັນຫາການຖອນຕົວສ່ວນຫຼາຍແມ່ນສາມາດຄາດເດົາໄດ້ ແລະສາມາດປ້ອງກັນໄດ້. ໂດຍການລະບຸສາເຫດທີ່ເປັນລະບົບ - ບໍ່ວ່າຈະຢູ່ໃນການອອກແບບປະສົມ, ການຕັ້ງຄ່າການສັ່ນສະເທືອນ, ການສະຫມັກຕົວແທນ, ຫຼືສະພາບ mold - ທ່ານສາມາດປະຕິບັດການແກ້ໄຂເປົ້າຫມາຍທີ່ຫຼຸດຜ່ອນສິ່ງເສດເຫຼືອແລະການຢຸດເວລາ.
ແມ່ພິມທີ່ຖືກຮັກສາໄວ້ຢ່າງດີສາມາດຢູ່ໄດ້ 80,000-100,000 ຮອບໃນຂະນະທີ່ຮັກສາຄຸນນະພາບພື້ນຜິວຕັນທີ່ສົມບູນແບບແລະເຮັດວຽກໄດ້ອຍ່າງລຽບງ່າຍໃນສາຍອັດຕະໂນມັດຄວາມໄວສູງ. ດ້ວຍການແກ້ໄຂບັນຫາທີ່ເຫມາະສົມແລະວິສະວະກໍາ mold ທີ່ມີຄວາມແມ່ນຍໍາສູງ, ທ່ານສາມາດຮັກສາສາຍການຜະລິດຂອງທ່ານຢ່າງມີປະສິດທິພາບດ້ວຍອັດຕາຄວາມບົກຜ່ອງຕ່ໍາແລະການຂັດຂວາງຫນ້ອຍ.